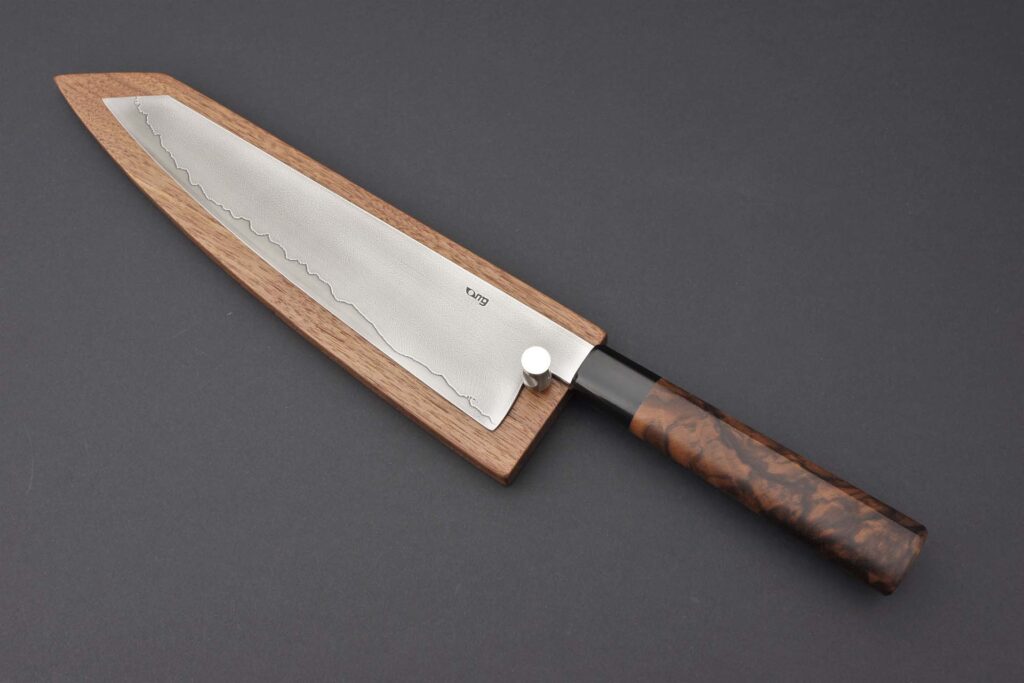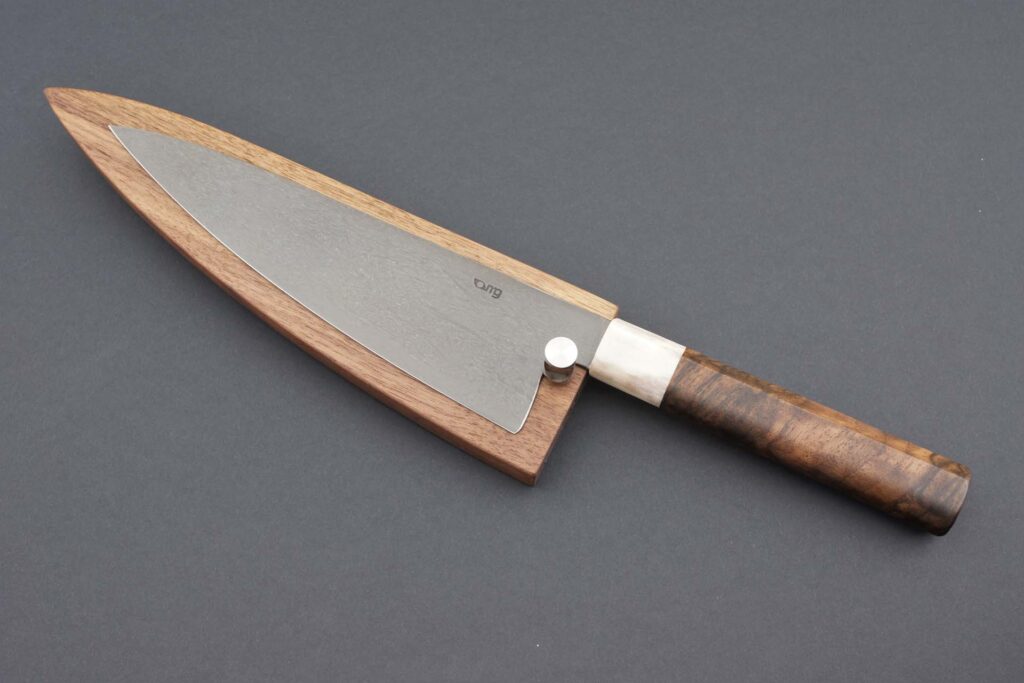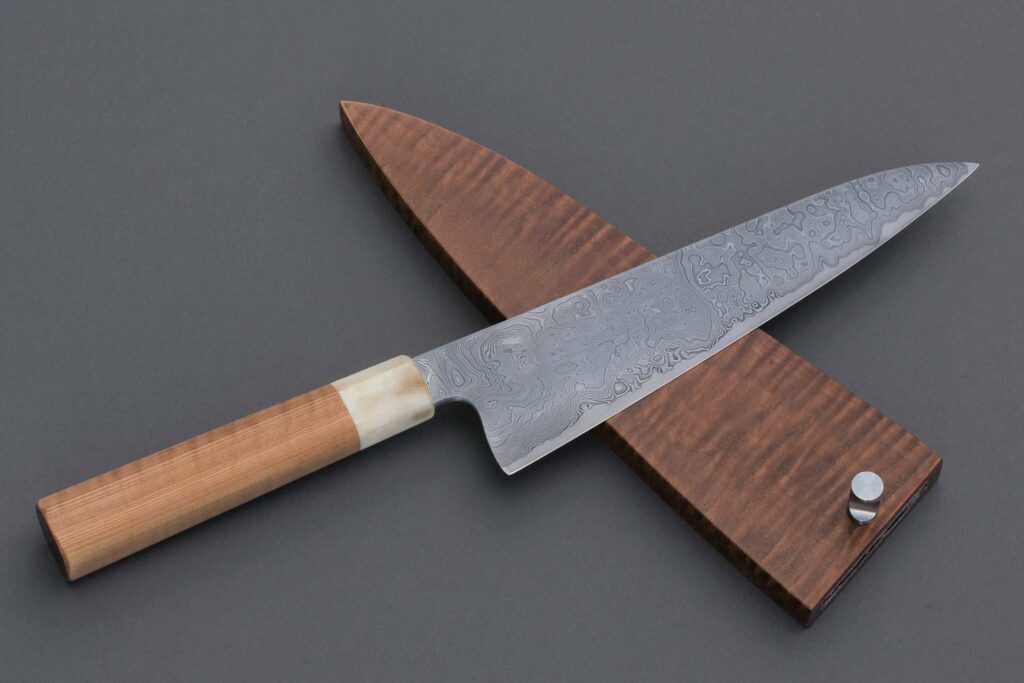
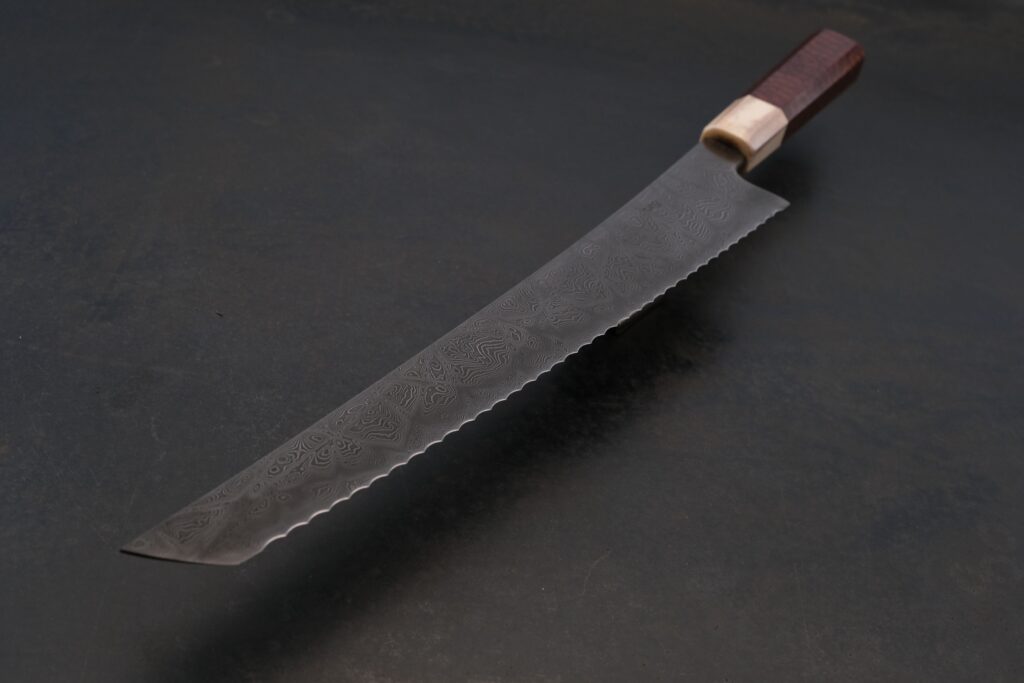
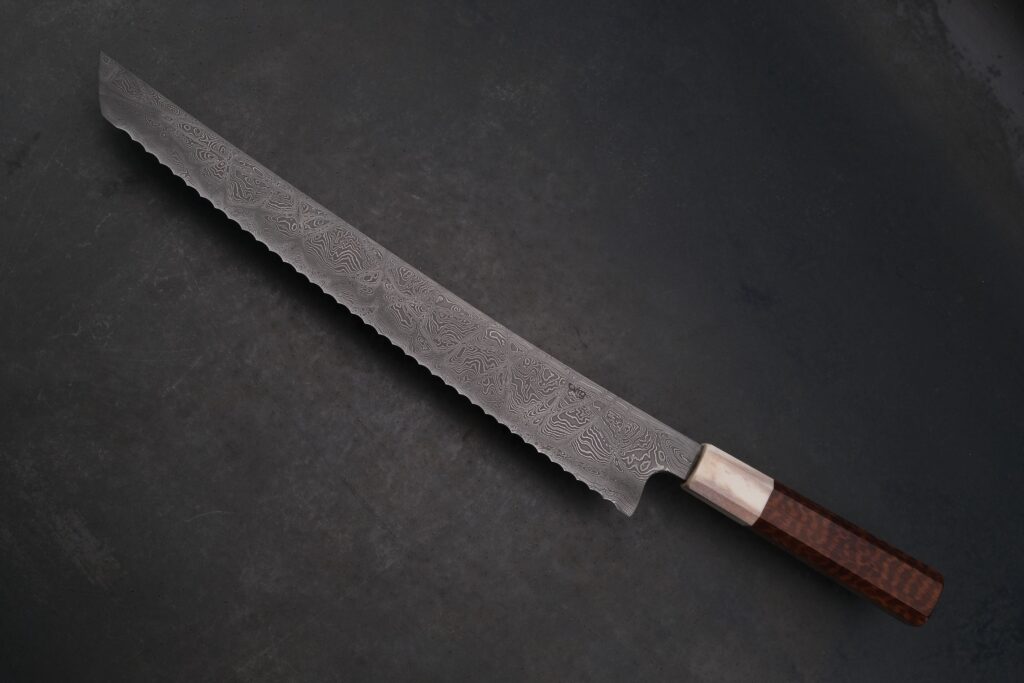
Dieses Brotmesser durfte ich für M. H. anfertigen, einen Spezialisten im Bereich Informatik, dessen berufliches Umfeld von höchsten Anforderungen an Sicherheit, Präzision und Verantwortung geprägt ist.
Ursprünglich hat er Maschinenbau an der ETH Zürich studiert. Entsprechend gross ist sein Verständnis für Technik, Materialien und die handwerklichen Herausforderungen, die mit der Entstehung eines solchen Messers verbunden sind.
Besonders beeindruckt hat mich die Verbindung aus seinem glasklaren, analytischen Denken und seiner ausgesprochen offenen, freundschaftlichen und respektvollen Art.
Diese Eigenschaften wollte ich auch in der Gestaltung des Messers sichtbar machen.
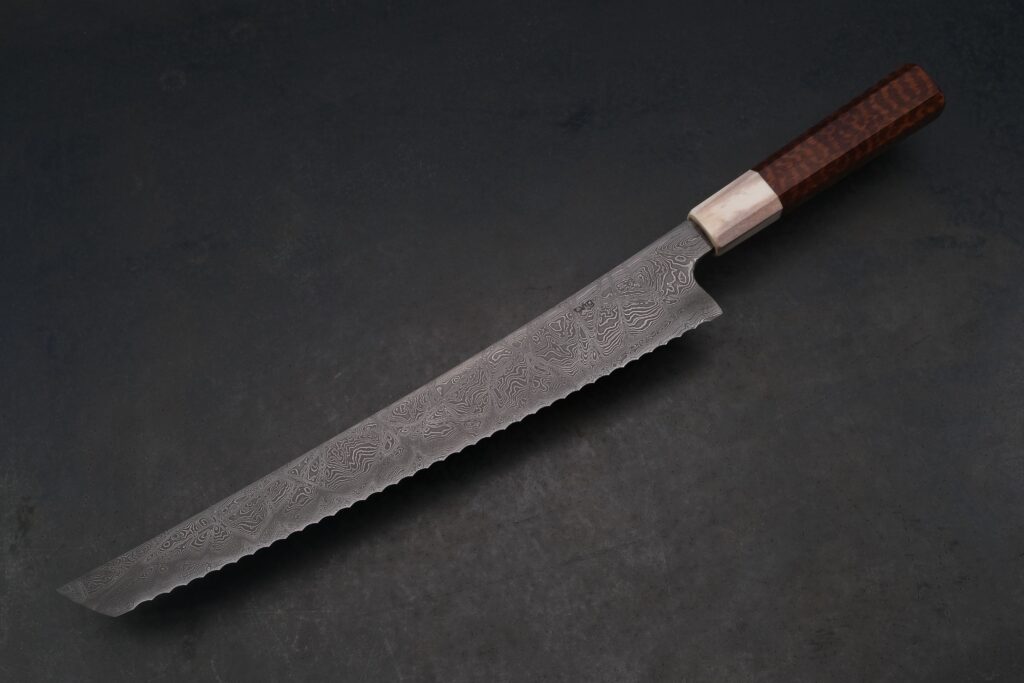
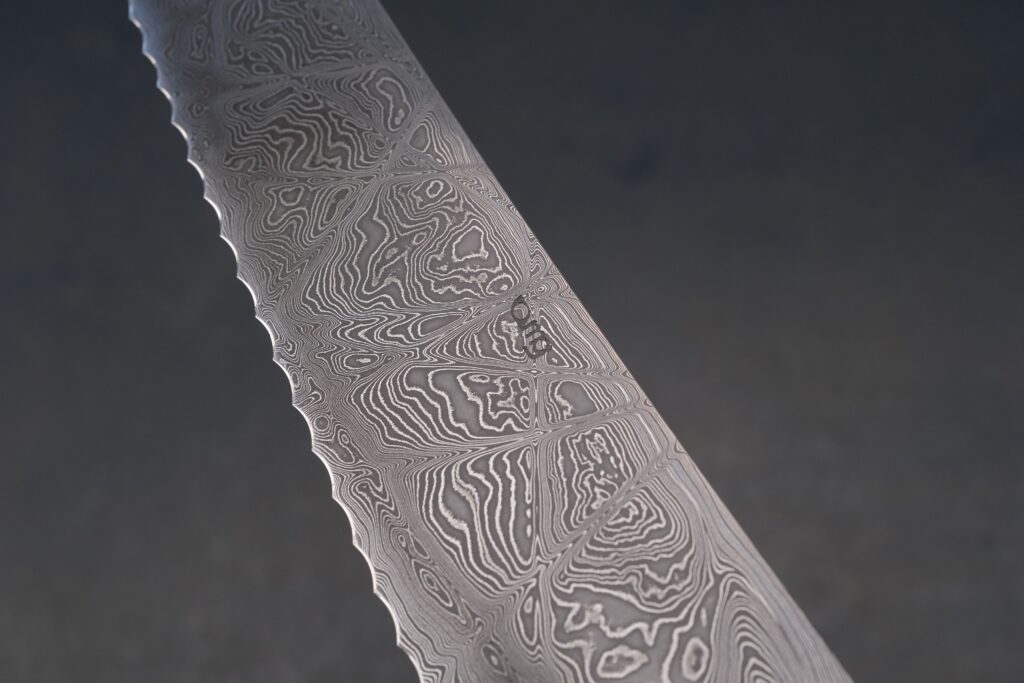
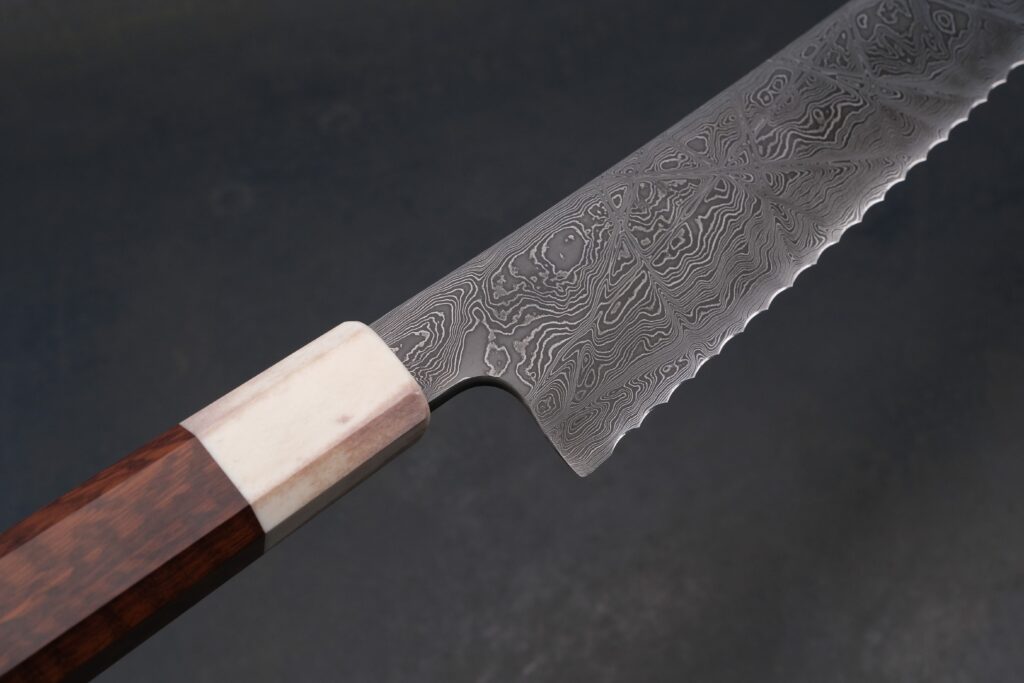
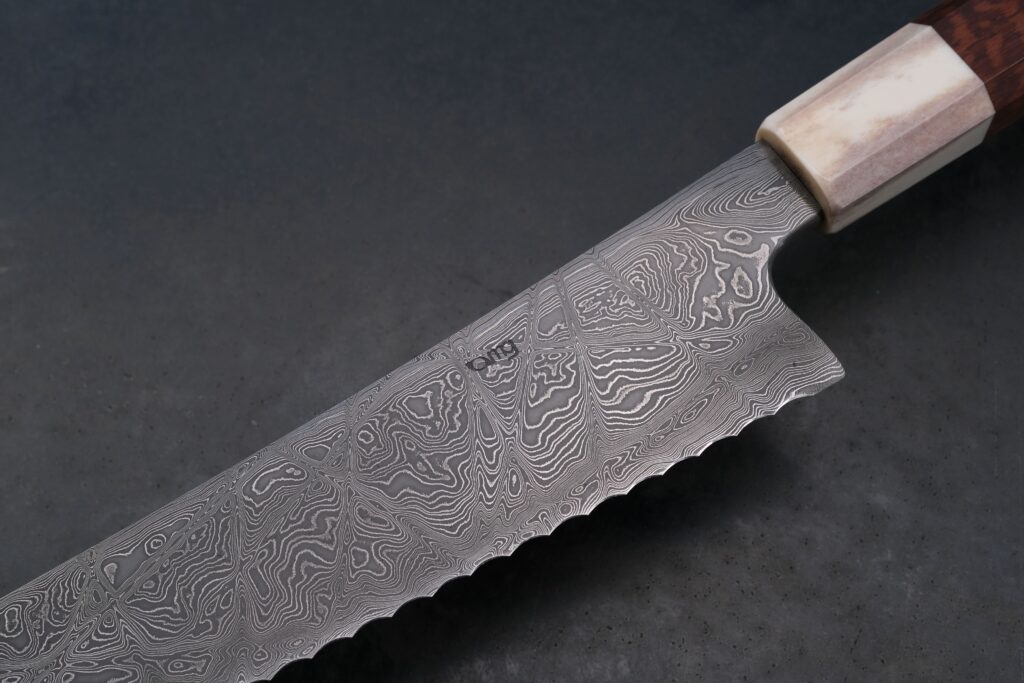
Die Damaststruktur der langen Brotmesserklinge greift für mich zentrale Facetten seines Wesens auf. Linien verzweigen sich, kreuzen sich und finden immer wieder neu zusammen. Sie erinnern an komplexe Netzwerke, deren Zusammenhänge zunächst verborgen bleiben und erst durch genaues Hinsehen erkennbar werden.
Darin liegt für mich die Verbindung zu seiner Arbeit und seiner Persönlichkeit: Komplexität erfassen, Strukturen erkennen, neu ordnen und aus einer Vielzahl von Informationen jene entscheidenden Schnittpunkte herausarbeiten, auf die es ankommt.
Heute ist dieses Brotmesser fester Bestandteil seines Alltags. Es begleitet M. H. beim Schneiden seines selbst gebackenen Sauerteigbrots und erfüllt damit genau das, was ich mir für meine Messer wünsche:
Ein hochfunktionales Werkzeug, das täglich benutzt wird und gleichzeitig eine persönliche Geschichte in sich trägt.
Damastschmieden – thermomechanisches Umformen
Die Klinge besteht aus einem Hochleistungsdamast mit rund 275 Lagen. Für diesen Verbund haben wir den hoch verschleissfesten ApexUltra mit dem nickellegierten Stahl 75Ni8 kombiniert. Diese Materialpaarung verbindet hohe Schneidleistung mit dem starken Kontrast, der später die charakteristische Zeichnung des Damastes sichtbar macht.
Zu Beginn haben wir gleich grosse Stahlstücke abgelängt und deren Oberflächen sorgfältig plan geschliffen. Saubere, metallisch blanke Kontaktflächen sind eine wichtige Voraussetzung für eine zuverlässige Feuerschweissverbindung.
Das erste Paket bestand aus 11 Lagen. Nach dem Verschweissen wurde es auf die benötigte Länge, Breite und Dicke ausgeschmiedet, in fünf gleich grosse Abschnitte geteilt, erneut plan geschliffen und zum nächsten Paket gestapelt. So entstanden zunächst 55 und im letzten Schritt rund 275 Lagen.
Vor jedem Feuerschweissvorgang wurde das Paket zusätzlich von aussen verschlossen, um den Zutritt von Sauerstoff während des Erwärmens möglichst gering zu halten.
Nach mehreren Schmiede-, Teil- und Schweisszyklen war aus den einzelnen Stahlstücken ein homogener Damastbarren entstanden – das Ausgangsmaterial für die eigentliche Klinge.
Schmieden der Klinge – thermomechanisches Umformen
Aus einem Teil dieses Damastbarrens haben wir die Klinge Schritt für Schritt zu ihrem Rohprofil ausgeschmiedet.
Dabei wurden Temperatur und Verformungsgrad sehr bewusst gewählt. Ziel war es, nicht nur die äussere Form der Klinge entstehen zu lassen, sondern gleichzeitig auch das innere Gefüge des Stahls gezielt zu beeinflussen.
Mit fortschreitender Formgebung wurde die Schmiedetemperatur kontrolliert reduziert. Die letzten Umformschritte erfolgten bei vergleichsweise niedrigen Temperaturen. Dadurch lässt sich ein besonders feines Gefüge fördern und eine günstige Ausgangssituation für die anschliessende Wärmebehandlung schaffen.
Dieser kontrollierte thermomechanische Prozess ist ein wesentlicher Bestandteil der späteren Leistungsfähigkeit der Schneide. Beim Schmieden entsteht somit nicht nur die Form eines Messers – es werden bereits entscheidende Grundlagen für seine späteren Eigenschaften geschaffen.
Wärmebehandlung und Härteprüfung
Nach dem Schmieden wurde die Klinge vorgeschliffen und anschliessend mehreren exakt aufeinander abgestimmten Wärmebehandlungen unterzogen.
Diese dienen dazu, das während des Schmiedens entstandene Gefüge weiter zu verfeinern und möglichst gleichmässige Voraussetzungen für die eigentliche Härtung zu schaffen.
Zur Wärmebehandlung gehören die Austenitisierung und Härtung ebenso wie das anschliessende Tiefkühlen bei rund –78 °C und die darauf folgenden Anlasszyklen. Erst das Zusammenspiel dieser einzelnen Prozesse bestimmt wesentliche Eigenschaften der fertigen Klinge – insbesondere Härte, Zähigkeit, Gefügestabilität und Widerstandsfähigkeit gegen Verschleiss an der Schneide.
Die erreichte Härte beträgt durchschnittlich rund 64,5 HRC.
Sie wurde an mehreren Messpunkten mittels UCI-Verfahren – Ultrasonic Contact Impedance – überprüft. Zum Einsatz kam dafür ein professionelles Sonodur 3 UCI-Härteprüfgerät, mit dem sich auch an einer fertigen Klinge präzise und nahezu zerstörungsfrei messen lässt.
Herstellung der Klingengeometrie
Nach Abschluss der Wärmebehandlung wird die nun vollständig gehärtete Klinge auf ihre endgültige Geometrie geschliffen.
Bei diesem Brotmesser habe ich die nahezu flache Klingengeometrie im Nassschleifverfahren aufgebaut. In zahlreichen Schleifschritten und mit immer feineren Körnungen entsteht nach und nach die endgültige Form und Oberflächenqualität.
Die hohe Härte und Verschleissfestigkeit des verwendeten Damastes stellen dabei auch an die Schleifmittel hohe Anforderungen. Nur sehr leistungsfähige Schleifmittel ermöglichen einen kontrollierten und zugleich wirtschaftlichen Materialabtrag.
Mit jeder feineren Schleifstufe wird die Oberfläche weiter verfeinert und auf das anschliessende Ätzen vorbereitet.
Dann folgt einer der besonderen Momente bei der Herstellung eines Damastmessers: Erst im Ätzbad wird sichtbar, was zuvor während vieler Stunden im Inneren des Materials entstanden ist. Die unterschiedlichen Stahllagen reagieren verschieden auf die Säure und lassen die charakteristische Damastzeichnung hervortreten.
Wellenschliff und Schärfen
Für ein Brotmesser ist nicht allein die Schärfe entscheidend. Ebenso wichtig sind die Form, Geometrie und Gleichmässigkeit des Wellenschliffs.
Bei diesem Messer ist der Wellenschliff von beiden Seiten ausgeführt. Dadurch entsteht eine sehr präzise und ausgewogene Schneidengeometrie, die auch bei kräftigen Brotkrusten kontrolliert arbeitet und das Schnittgut möglichst wenig verdrängt.
Um diese Geometrie mit der notwendigen Wiederholgenauigkeit herstellen zu können, habe ich eigens dafür eine spezielle Schleifmaschine entwickelt und gebaut.
Der Schleifvorgang erfolgt winkelgeführt mit formgebundenen CBN-Schleifmitteln. CBN steht für Cubic Boron Nitride, kubisches Bornitrid, einen der härtesten technisch eingesetzten Schleifstoffe.
Trotz dieser präzisen Vorrichtung bleibt die Herstellung eines gleichmässigen Wellenschliffs ausgesprochen aufwendig. Jede einzelne Welle muss sauber ausgeformt, auf die angrenzenden Bereiche abgestimmt und bis zur endgültigen Schneidenschärfe bearbeitet werden.
Griff und Monturen
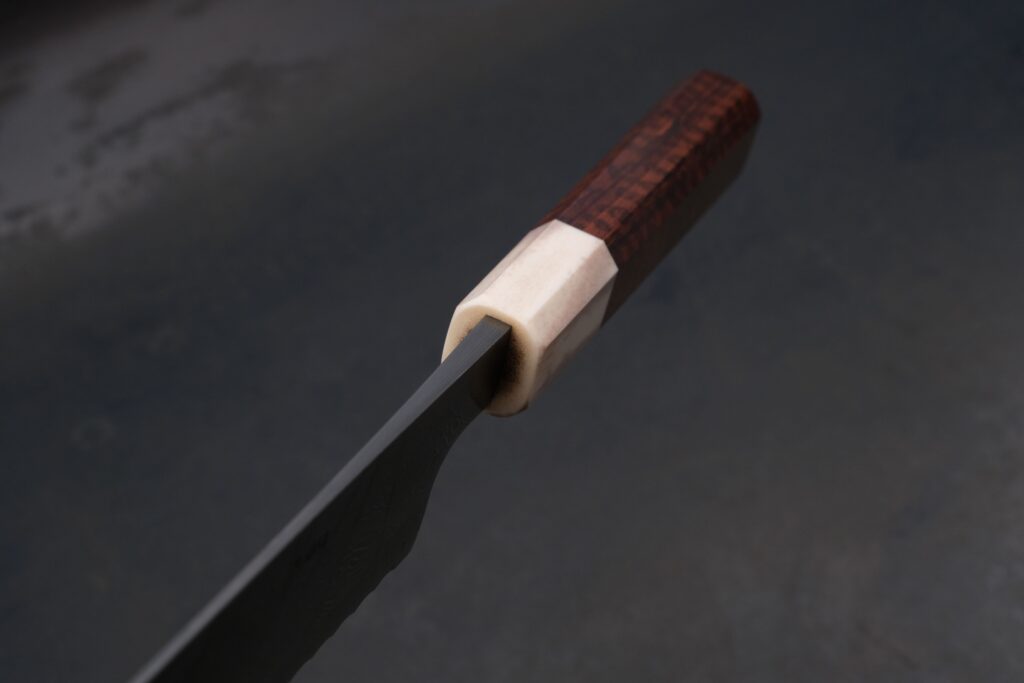
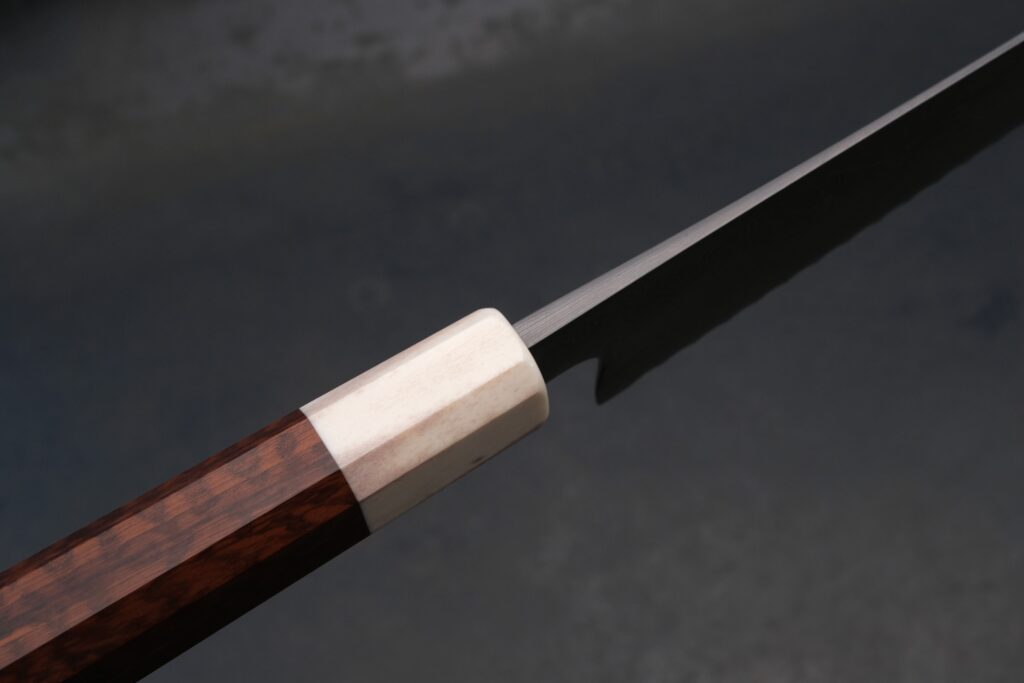
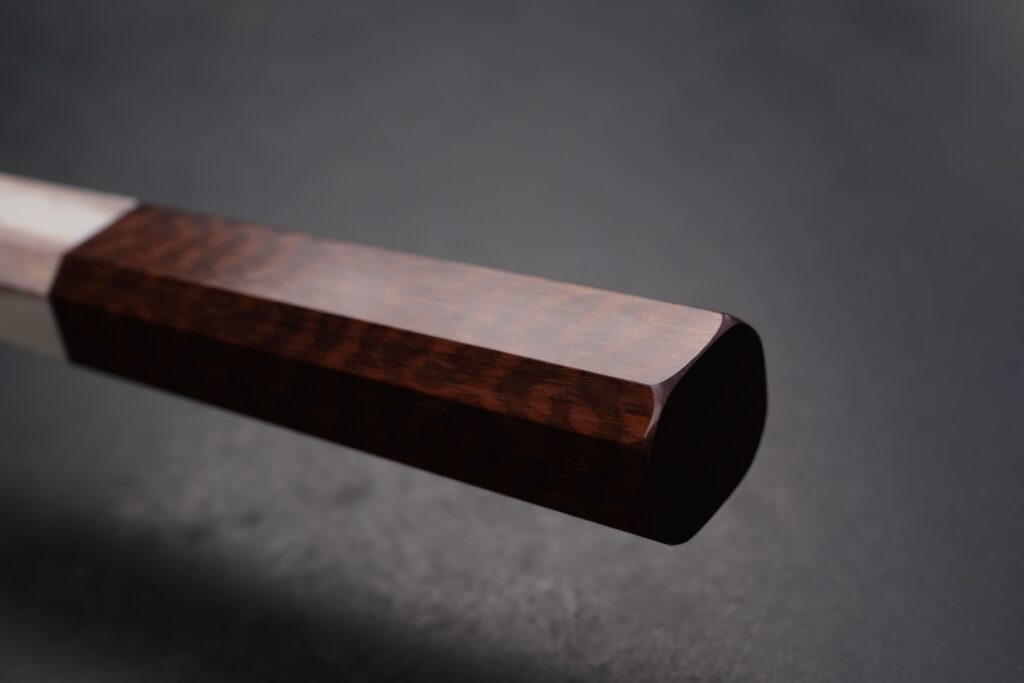
Der achteckige Griff wurde so gestaltet, dass er eine sichere und präzise Führung ermöglicht, ohne die Bewegungsfreiheit der Hand einzuschränken.
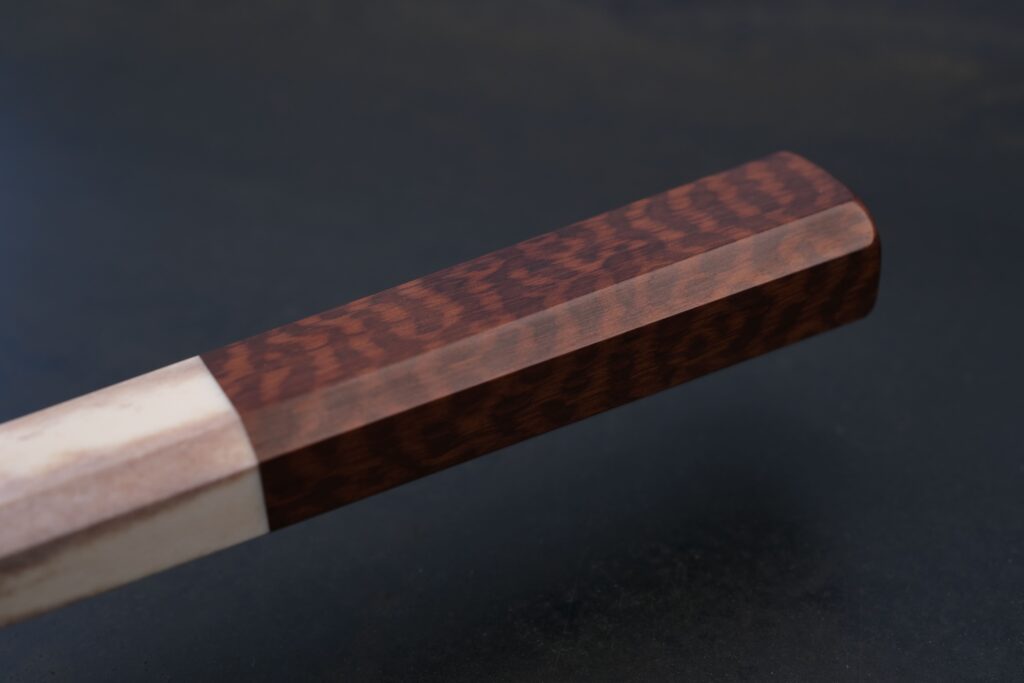
Der vordere Bereich des Griffs – die sogenannte Zwinge – besteht aus Rentiergeweih. Seine natürliche Struktur bildet einen ruhigen Übergang zwischen der ausdrucksstarken Damastklinge und dem ebenfalls aussergewöhnlichen Griffholz.
Für den Hauptkörper des Griffs habe ich Schlangenholz verwendet. Dieses gehört zu den charakterstärksten Hölzern überhaupt und zeichnet sich durch seine dichte Struktur sowie seine unverwechselbare, beinahe schuppenartige Maserung aus.
Alle Holzelemente wurden sorgfältig geschliffen und mehrfach mit hochwertigem Holzöl behandelt. Dadurch wird die natürliche Zeichnung des Materials hervorgehoben und die Oberfläche gleichzeitig gegen Feuchtigkeit und die Beanspruchung im täglichen Gebrauch geschützt.
Spezifikationen
| Damast-Klinge | 275 Lagen ApexUltra / 75Ni8 |
| Schneidenhärte | 64.5 HRC (Tol. +/- 1HRC) |
| Griffmaterial | Rentiergeweih und Schlangenholz |
| Gesamtlänge | 491mm |
| Klingenlänge | 300mm |
| Klingenhöhe | 49mm |
| Klingendicke beim Griff | 5.8mm |
| Klingendicke mitte Klinge am Rücken | 1.7mm |
| Gewicht ohne Scheide | 312g |
| Fertigungszeitpunkt | 30.03.2025 |